简体中文
ŞTIRI
Acasă / Ştiri / Știri din industrie / Proiectare progresivă a matrițelor: proces, aranjare benzi, toleranțe și costuri de scule

Un inginer trimite o imprimare a unei piese pentru un suport din oțel inoxidabil care va sta lângă un turbocompresor într-o platformă nouă de vehicul. Volumul proiectat este de 400.000 de bucăți pe an, iar un orificiu de montare trebuie să aibă o toleranță de /-0,05 mm. În câteva zile, furnizorul de scule răspunde cu un aspect al benzilor care arată cum va fi străpuns, tăiat, format și tăiat materialul bobinei în suportul finit la aproximativ 250 de curse pe minut. Acest răspuns este locul în care designul progresiv al matrițelor fie își câștigă păstrarea, fie începe să creeze probleme.
Designul matriței progresive este aranjarea mai multor operațiuni de ștanțare pe un singur set de matrițe, astfel încât fiecare cursă de presare să livreze o piesă completă. Merită o atenție deosebită, deoarece aspectul matriței determină calitatea fiecărei piese produse pe toată durata de viață a sculei, costul instrumentului în sine și timpul de livrare dintre comandă și producție.
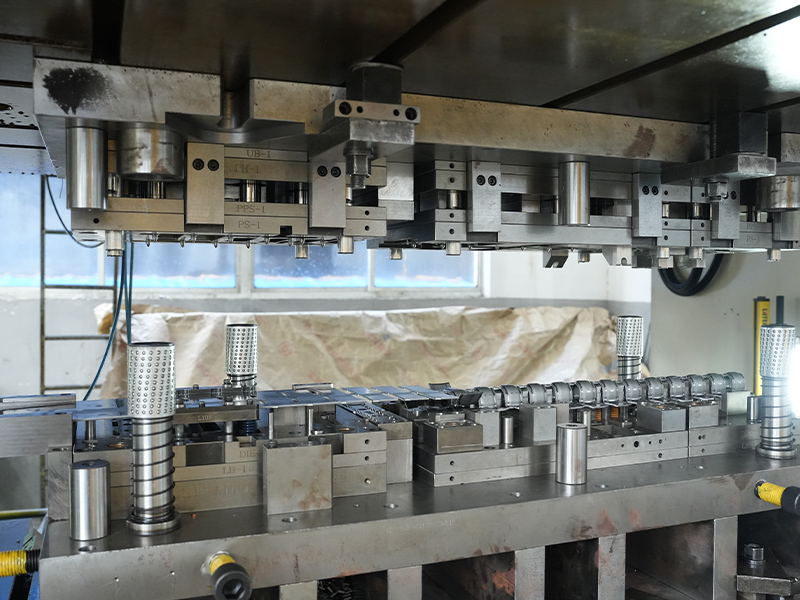
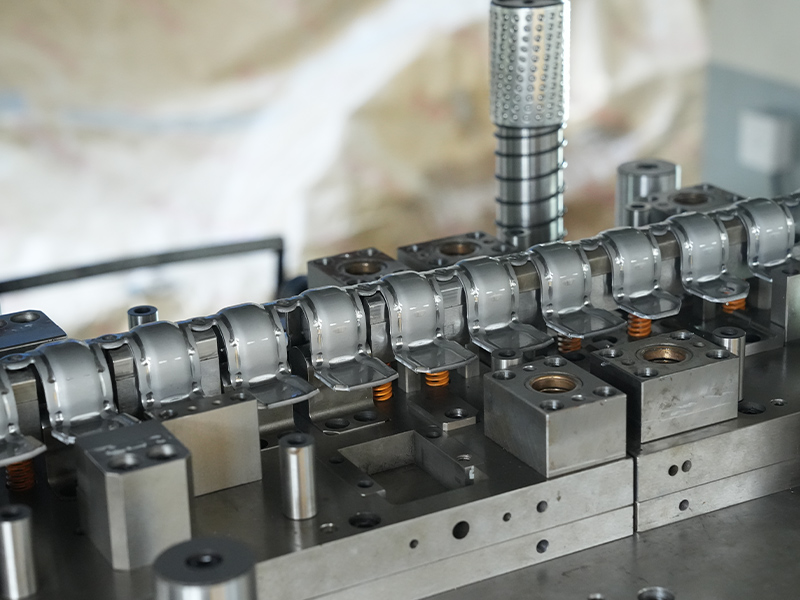
O matriță progresivă funcționează pe o bandă continuă de metal. Banda avansează cu o distanță fixă, numită pas sau lungime de avans, cu fiecare cursă de apăsare. La fiecare stație, are loc o operațiune: o gaură pilot este străpunsă, un contur este tăiat, o flanșă este îndoită, o cupă este desenată sau o caracteristică este în relief. La stația finală, piesa finită este separată de banda de suport care a transportat-o prin matriță.
Elementele principale ale unui design de matriță progresivă sunt:
Secvența și designul suportului nu sunt detalii. Ele sunt coloana vertebrală a întregului proces, deoarece fiecare stație din aval depinde de materialul care ajunge în poziția potrivită în forma potrivită.
Designul progresiv al matrițelor urmează un flux de lucru repetabil. Sarirea peste orice pas apare de obicei mai tarziu ca o problema pe presa.
Dispunerea benzii este cel mai important pas. Un aspect slab cu un suport instabil sau pilotare slabă nu poate fi reparat printr-o prelucrare mai bună; eșuează la presă, uneori doar după ce s-au făcut mii de piese. Din acest motiv, designerii de matrițe cu experiență petrec mai mult timp pe aspectul benzii decât în orice altă fază.
Comportamentul materialului este punctul de plecare al fiecărei modele progresive de matriță. Calitățile mai dure, cum ar fi oțelul inoxidabil 304, 316 și 410, se întăresc în timpul formării, astfel încât matrița trebuie să lase suficient spațiu și, uneori, să includă pași de reducere a tensiunii. Aluminiul și aliajele sale se formează cu ușurință, dar tind să se usture pe suprafețele sculei, astfel încât lubrifierea, oțelul lustruit pentru scule și spațiul liber controlat sunt esențiale. Aliajele de cupru oferă o conductivitate și o ductilitate excelente, dar necesită unelte ascuțite pentru a menține bavurile departe de zonele de contact electric. Oțelul zincat sau galvanizat își poate pierde acoperirea la marginile tăiate, astfel încât proiectantul trebuie să controleze spațiul liber și geometria marginilor pentru a proteja stratul.
| Material | Piese de matriță progresivă tipice | Considerații de proiectare |
|---|---|---|
| Oțel inoxidabil (304, 316, 410) | Suporturi, garnituri, scuturi termice | Munca se intareste; are nevoie de degajări generoase și uneori de tratament post-timbrare |
| Aluminiu și aliaje de aluminiu | Radiatoare de căldură, mufe de încărcare | Ușoare și formabile; uzuri, uzuri elastice și finisare a suprafeței |
| Cupru și alamă | Conectori, pini, capace de rulment | Formabilitate excelentă; scule ascuțite necesare pentru controlul bavurilor |
| Zinc și oțel zincat | Carcase motor, amortizoare | Acoperirea poate descui; spațiul strâns păstrează protecția marginilor |
An flanșă din oțel pentru automobile este un bun exemplu de parte care pare simplă, dar depinde foarte mult de progres. Cerințele privind geometria flanșei, modelul găurilor și planeitatea forțează de obicei proiectantul să combine stațiile de perforare, tăiere și formare, iar matrița trebuie să mențină stabilitatea dimensională pe perioade lungi de producție.
 Furnizori de flanșe de oțel pentru automobile personalizate, companie Changzhou Dingjia Metal Technology Co., Ltd. este furnizorii de flanșe de oțel pentru automobile personalizate din China și compania de flanșe de oțel pentru automobile, un... Vizualizare produs →
Pasul dintre stații definește lungimea de avans și, la rândul său, numărul de piese produse pe cursă. Un pas mai scurt crește puterea, dar poate lăsa prea puțin spațiu pentru sculele de formare adâncă. Banda de transport trebuie să rămână suficient de puternică pentru a deplasa piesa prin fiecare stație, dar suficient de îngustă pentru a menține utilizarea materialului ridicată. Pilotarea este sigură numai atunci când găurile pilot supraviețuiesc până la stația finală, așa că aspectul nu trebuie să le tăieze prea devreme. Aceste compromisuri sunt motivul pentru care revizuirile aspectului benzilor contează înainte de începerea sculelor.
Designul modern al matriței progresive menține în mod obișnuit pozițiile orificiilor la /-0,05 mm și planeitatea în 0,1 mm pentru piesele mici spre medii, dar valorile realizabile depind de grosimea materialului, lățimea benzii, dimensiunea piesei și numărul de stații. În aplicațiile pentru motoare la temperatură înaltă, a garnitură de etanșare turbo din oțel inoxidabil necesită planeitate strânsă și margini fără bavuri deoarece orice imperfecțiune poate compromite etanșarea. Un proiectant de matriță care înțelege funcția fiecărei caracteristici știe care toleranțe sunt critice și care sunt secundare, iar aceste cunoștințe afectează direct costul sculelor.
 Furnizori de garnituri de etanșare turbo din oțel inoxidabil personalizate, companie Changzhou Dingjia Metal Technology Co., Ltd. este furnizori de garnituri de etanșare turbo din oțel inoxidabil personalizat din China și oțel inoxidabil Turbo Sea... Vizualizare produs →
O matriță progresivă este rareori cea mai ieftină modalitate de a construi un prototip și nu este răspunsul potrivit pentru fiecare piesă. Instrumentul în sine poate costa câteva mii de dolari pentru un design simplu cu două stații sau mult peste șase cifre pentru o matriță complexă cu multe operațiuni de formare. Economia favorizează de obicei o matriță progresivă atunci când volumul anual este suficient de mare încât costul scăzut pe piesă să compenseze investiția în scule.
Conform programului, o matriță progresivă tipică pentru o ștanțare mică durează patru până la zece săptămâni pentru a fi proiectată și construită. Geometria complexă, materialele dure și toleranțele strânse extind această fereastră, deoarece încercarea și eșantionarea durează mai mult. Planificați cel puțin o rundă de aprobări ale mostrelor și confirmați cine suportă costul modificărilor cauzate de actualizările de proiectare din partea clientului.
Principalii factori de cost într-un design progresiv al matrițelor includ:
Chiar și echipele cu experiență văd că aceleași probleme se repetă în proiectarea matrițelor progresive. Recunoașterea timpurie a acestor probleme reduce riscul pentru cumpărător.
Cele mai multe dintre aceste probleme au o singură cauză principală: matrița este proiectată înainte ca materialul și procesul să fie pe deplin înțelese. Un furnizor cu experiență în producție într-o gamă largă de materiale poate semnala aceste probleme în timpul cotației, nu în timpul încercării.
Partenerul potrivit aduce mai mult decât o presă și un zar. Căutați un furnizor care proiectează și construiește propriile matrițe progresive, are capacitatea de presă pentru a rula producția internă și poate demonstra experiență atât cu metale feroase, cât și cu metale neferoase. Un sistem de management al calității adaugă încredere că instrumentele, eșantionarea și etapele de producție sunt documentate. Cel mai important, furnizorul ar trebui să fie dispus să discute despre aspectul benzilor, strategia de toleranță și alegerea materialului înainte ca oferta să fie blocată.
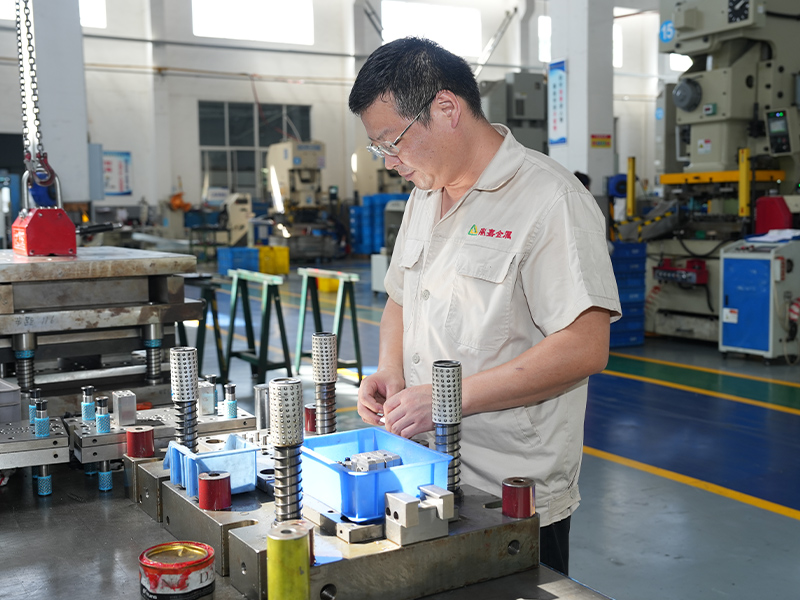
La Changzhou Dingjia Metal Technology, aceeași echipă de ingineri care proiectează matrița progresivă sprijină și asamblarea matrițelor și linia de ștanțare. Capacitatea noastră de ștanțare ajunge la 500 de tone, iar gama noastră de producție acoperă piese din oțel inoxidabil, fier, oțel pentru automobile, aluminiu, cupru și piese pe bază de zinc. Această structură înseamnă că cunoștințele materialelor și feedback-ul de producție intră direct în fiecare revizuire a designului. Pentru noile proiecte de pile de încărcare a energiei, am aplicat, de asemenea, abordări progresive ale matrițelor la componente precum placă de căldură ventilator din aluminiu ștanțat , unde performanța termică, planeitatea și calitatea suprafeței contează.
 Placă de încălzire pentru ventilator din aluminiu ștanțat personalizat Furnizori de mufe de încărcare cu energie nouă, Changzhou Dingjia Metal Technology Co., Ltd. este China, cu ștanțare personalizată, placă de încălzire a ventilatorului din aluminiu, furnizori de mufe de încărcare cu energie nouă și... Vizualizare produs →
Pentru a vă pregăti pentru următoarea parte, consultați-ne ghid practic pentru piese de ștanțare de precizie pentru a vedea cum interacționează materialul, uneltele și factorii de producție. Dacă aveți deja o imprimare sau un model 3D, puteți contactați echipa pentru a discuta despre aspectul benzilor și planul de scule înainte de a vă angaja la o investiție completă.
Designul progresiv al matrițelor recompensează inginerii și cumpărătorii care privesc dincolo de cotație. Dispunerea benzilor, secvența stațiilor, selecția oțelului pentru scule și cunoștințele despre materialul din spatele matriței decid dacă piesa dvs. ajunge la timp, își păstrează toleranța și rămâne accesibilă la volum. Cereți să vedeți aspectul, puneți la îndoială ipotezele și alegeți un partener ai cărui ingineri de matriță vă vor vorbi înainte ca oțelul să fie tăiat.
Adresa dvs. de e -mail nu va fi publicată. Câmpurile obligatorii sunt marcate *
Plug-in-ul electronic din oțel inoxidabil ștampilat este o componentă proiectată de precizie fabricată folosind tehnici avansate de ștampilare. Fabricat din oțel inoxidabil de înaltă calitate, acea...
Vezi detalii
Shim din oțel inoxidabil rezistent la uzură și de înaltă presiune este conceput pentru a rezista la condiții și pentru a oferi performanțe excepționale într-o varietate de aplicații industriale. Fa...
Vezi detalii
Piesele de ștampilare a componentelor de conversie a cuplului motorului de fier sunt componente cu precizie concepute special pentru convertoarele de cuplu în sistemele de automobile auto. Fabricat...
Vezi detalii
Ansamblul miezului de supapă de fier ștampilat este fabricat folosind tehnologie de ștampilare și fabricat din materiale de fier de înaltă calitate, precis în formă. Această componentă este utiliza...
Vezi detalii
Suportul nostru de montare a fierului este o soluție de asistență robustă, versatilă și extrem de durabilă, concepută pentru o gamă largă de aplicații industriale și comerciale. Construită din fier...
Vezi detalii
Placa noastră de frecare a fierului este o componentă de înaltă calitate, durabilă, proiectată pentru utilizare într-o varietate de sisteme mecanice care necesită transfer eficient de energie și re...
Vezi detalii
Placa de ajustare a scaunului ștampilat de fier de 65MN este o componentă de ștampilare metalică, concepută cu precizie, realizată din oțel cu carbon ridicat (65 mN), un material cunoscut pentru du...
Vezi detalii
Suportul de implicare a angrenajelor de fier este o componentă robustă, cu precizie, concepută pentru a asigura implicarea sigură și eficientă a angrenajelor în diferite sisteme mecanice. Construit...
Vezi detalii
Acoperirea noastră de tăcere din aluminiu de fier este o soluție de înaltă performanță, durabilă, concepută pentru a reduce eficient zgomotul și vibrațiile într-o gamă largă de aplicații industrial...
Vezi detalii
Pinul de supapă cu pompă de apă placat cu argint din cupru este o componentă de înaltă performanță, proiectată de precizie, proiectată pentru funcționalitatea în valvele solenoidului pompei de apă....
Vezi detalii
Absorbtorul de plăci de zinc pur este o soluție de înaltă performanță, durabilă, concepută pentru a îmbunătăți funcționalitatea și longevitatea diferitelor utilaje și echipamente. Construită din ma...
Vezi detalii
Carcasa noastră cu motor galvanizat oferă o protecție robustă și longevitate pentru o gamă largă de motoare electrice utilizate în diverse industrii. Confecționată din oțel galvanizat de înaltă cal...
Vezi detaliiDatele de contact
Address: Nr.
TEL: 86-15050692548
Dacă sunteți interesat de produsele noastre, vă rugăm să ne consultați
 Producători de ștampile metalice feroase și neferoase